Фрезерный станок по металлу: устройство, виды, принцип работы и особенности применения
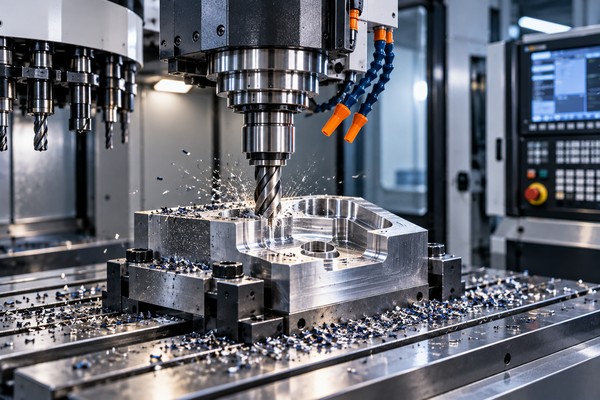
Фрезерный станок по металлу - один из основных видов оборудования, применяемого в машиностроении, металлообработке, приборостроении, ремонтном производстве и изготовлении различных металлических деталей. Его назначение заключается в механической обработке заготовок с помощью вращающегося режущего инструмента - фрезы. Такая технология позволяет создавать плоские и фасонные поверхности, пазы, уступы, отверстия, канавки и сложные пространственные элементы.
Фрезерование относится к процессам обработки материалов резанием. Во время работы режущие кромки инструмента последовательно снимают с заготовки небольшие слои металла, формируя поверхность требуемой геометрии. В отличие от токарной обработки, при которой обычно вращается заготовка, во фрезерном станке основное вращательное движение совершает инструмент.
Современный станок фрезерный по металлу различается конструкцией, размерами, мощностью, количеством управляемых осей и степенью автоматизации. Наряду с традиционными универсальными моделями используются станки с числовым программным управлением, способные выполнять сложные операции по заранее подготовленной программе.
Правильный выбор оборудования зависит от характера производства, размеров деталей, обрабатываемого материала, требований к точности и предполагаемой производительности.
Что представляет собой фрезерный станок по металлу
Фрезерный станок представляет собой технологическую машину, предназначенную для удаления припуска с металлической заготовки посредством вращающегося многолезвийного инструмента.
Основными элементами конструкции являются станина, рабочий стол, шпиндельный узел, механизм подачи, направляющие и система управления.
Заготовка закрепляется на столе или в специальном приспособлении. Фреза устанавливается в шпинделе и вращается с заданной частотой. При относительном перемещении инструмента и заготовки режущие кромки снимают стружку.
В зависимости от конструкции перемещаться может рабочий стол, шпиндельная головка либо оба элемента.
Фрезерные станки используются для обработки стали, чугуна, алюминия, меди, латуни, титана и различных металлических сплавов. При этом каждый материал требует определенных режимов резания и подходящего инструмента.
Например, обработка алюминия обычно отличается от фрезерования нержавеющей стали по скорости резания, геометрии фрезы и требованиям к отводу стружки.
Принцип работы фрезерного оборудования
В основе фрезерования лежит сочетание главного движения резания и движения подачи.
Главным движением является вращение фрезы. Подача обеспечивает относительное перемещение инструмента и заготовки, благодаря чему происходит последовательное удаление материала.
Каждый зуб фрезы входит в контакт с металлом, срезает определенный слой и выходит из зоны обработки. Поскольку зубьев несколько, процесс повторяется с высокой частотой.
Толщина снимаемой стружки зависит от подачи, глубины и ширины резания, геометрии инструмента и характера контакта с заготовкой.
При обработке возникают значительные механические нагрузки и выделяется тепло. Поэтому важны жесткость станка, надежное закрепление детали и правильный подбор режимов.
Если инструмент вращается слишком медленно или подача выбрана неправильно, обработка может сопровождаться повышенным износом, вибрациями и ухудшением качества поверхности.
Чрезмерно высокие режимы также способны привести к повреждению режущих кромок или перегрузке оборудования.
Основные виды фрезерных станков
Фрезерное оборудование классифицируют по расположению шпинделя, конструкции рабочих узлов, назначению и системе управления.
Наиболее распространенными являются вертикально-фрезерные, горизонтально-фрезерные, универсальные и станки с ЧПУ.
Отдельную группу составляют продольно-фрезерные, консольные, бесконсольные и портальные модели.
Каждый тип предназначен для определенного круга задач.
Например, компактный вертикальный станок может использоваться в ремонтной мастерской для обработки небольших деталей, а крупный портальный комплекс - для фрезерования массивных корпусных элементов.
Различия между моделями определяются не только размерами. Важны жесткость конструкции, доступные перемещения, способ установки инструмента и возможность обработки нескольких поверхностей без повторного закрепления заготовки.
Вертикально-фрезерные станки
У вертикально-фрезерного станка ось шпинделя расположена вертикально.
Такая компоновка удобна для обработки горизонтальных поверхностей, пазов, карманов, уступов и различных контуров.
Оператору сравнительно легко наблюдать за зоной резания и контролировать положение инструмента.
Вертикальные станки широко применяются при изготовлении плит, кронштейнов, корпусов, пресс-форм, оснастки и деталей общего машиностроительного назначения.
На универсальных моделях перемещение по осям может осуществляться вручную или с помощью механизированных подач.
В станках с ЧПУ движения выполняются сервоприводами по управляющей программе.
Вертикальная компоновка особенно распространена среди современных обрабатывающих центров, предназначенных для серийного производства деталей средней сложности.
Горизонтально-фрезерные станки
У горизонтально-фрезерных станков шпиндель расположен горизонтально.
Такая конструкция подходит для обработки протяженных плоскостей, пазов и уступов, особенно при использовании цилиндрических, дисковых и наборных фрез.
Горизонтальные модели могут эффективно удалять значительные объемы металла.
При определенных операциях их конструкция обеспечивает удобное размещение инструмента и отвод стружки из рабочей зоны.
На производстве встречаются горизонтальные обрабатывающие центры с автоматической сменой инструмента и поворотными столами.
Они позволяют обрабатывать несколько сторон корпусной детали за одно установление.
Это уменьшает количество переустановок и снижает вероятность накопления погрешностей базирования.
Универсальные фрезерные станки
Универсальные модели предназначены для выполнения разнообразных операций.
Они могут оснащаться поворотным столом, дополнительными головками, делительными устройствами и другими приспособлениями.
Такие станки применяются в ремонтных подразделениях, инструментальных мастерских и на предприятиях с небольшой серийностью.
Их преимущество заключается в возможности переходить от одной технологической задачи к другой без использования большого количества специализированного оборудования.
Однако универсальность не всегда означает максимальную производительность.
Для массового изготовления однотипных деталей специализированные станки или автоматизированные обрабатывающие центры могут оказаться эффективнее.
Поэтому универсальные модели особенно востребованы там, где ассортимент деталей регулярно меняется.
Фрезерные станки с ЧПУ
Числовое программное управление позволяет автоматизировать перемещения инструмента и заготовки.
Оператор или технолог подготавливает управляющую программу, в которой задаются траектории, подачи, частота вращения шпинделя и вспомогательные команды.
После запуска станок выполняет предусмотренную последовательность операций.
ЧПУ особенно полезно при изготовлении деталей со сложными контурами, повторяющимися элементами и высокими требованиями к стабильности размеров.
При серийном производстве программа может использоваться многократно.
При этом автоматизация не исключает необходимость подготовки технологического процесса.
Необходимо правильно выбрать инструмент, закрепить заготовку, определить систему координат, проверить траектории и обеспечить безопасные условия работы.
Ошибки в программе или наладке способны привести к столкновению инструмента с деталью, приспособлением или элементами станка.
Трехосевые, четырехосевые и пятиосевые станки
Количество управляемых осей определяет возможности оборудования по перемещению инструмента относительно заготовки.
Наиболее распространенная схема предусматривает три линейные оси: X, Y и Z.
Такая система позволяет обрабатывать плоскости, карманы, отверстия и множество пространственных поверхностей.
Четвертая ось обычно представляет собой дополнительное вращательное движение, например поворот заготовки.
Пятиосевые станки обеспечивают сочетание линейных и вращательных перемещений.
Это позволяет ориентировать инструмент под различными углами и обрабатывать сложные поверхности с меньшим количеством переустановок.
Пятиосевая обработка востребована при изготовлении деталей авиационной техники, турбинных компонентов, сложных пресс-форм и других изделий с развитой пространственной геометрией.
Однако увеличение числа осей повышает требования к программированию, наладке, измерениям и обслуживанию оборудования.
Конструкция фрезерного станка
Станина служит основой оборудования и воспринимает основные нагрузки.
От ее жесткости и способности гасить вибрации зависит стабильность обработки.
Рабочий стол предназначен для размещения и закрепления заготовки. На нем могут находиться Т-образные пазы для установки крепежных элементов.
Шпиндельный узел обеспечивает вращение инструмента.
Направляющие определяют точность перемещений подвижных частей станка.
Приводы подач перемещают стол или шпиндельную головку с заданной скоростью.
В оборудовании с ЧПУ используются датчики положения, сервоприводы и электронная система управления.
Дополнительно станок может оснащаться системой подачи смазочно-охлаждающей жидкости, устройствами удаления стружки, защитным ограждением и автоматическим магазином инструмента.
Все эти элементы работают как единая система.
Шпиндель и его характеристики
Шпиндель является одним из наиболее ответственных узлов фрезерного станка.
Он передает вращение инструменту и должен сохранять необходимую точность при действии радиальных и осевых нагрузок.
Важными характеристиками являются диапазон частоты вращения, мощность привода, крутящий момент, тип инструментального интерфейса и допустимые нагрузки.
Для обработки крупных стальных деталей важны достаточный момент и жесткость.
При использовании небольших фрез, особенно в алюминии, может потребоваться высокая частота вращения.
Однако высокая максимальная скорость шпинделя не означает, что станок одинаково эффективно справляется со всеми материалами.
Необходимо учитывать характеристики привода во всем рабочем диапазоне.
Состояние подшипников и точность вращения непосредственно влияют на качество поверхности и срок службы инструмента.
Фрезы для обработки металла
Фреза представляет собой режущий инструмент с одной или несколькими режущими кромками.
По назначению различают концевые, торцевые, дисковые, цилиндрические, угловые, фасонные и другие виды фрез.
Концевые фрезы широко используются для обработки карманов, пазов, контуров и уступов.
Торцевые предназначены преимущественно для обработки плоских поверхностей.
Дисковые применяются при формировании пазов и прорезей.
Фасонные инструменты позволяют получать поверхности определенного профиля.
Фрезы могут изготавливаться из быстрорежущей стали, твердых сплавов и других инструментальных материалов.
Широко распространены инструменты со сменными режущими пластинами.
Выбор зависит от обрабатываемого металла, глубины резания, жесткости системы и требуемого качества поверхности.
Черновая и чистовая обработка
Фрезерование обычно разделяют на черновую и чистовую обработку.
Черновая операция предназначена для удаления основного объема припуска.
На этом этапе приоритетом является производительность при сохранении допустимых нагрузок на станок и инструмент.
Чистовая обработка направлена на получение окончательных размеров, формы и качества поверхности.
При ней обычно используются меньшие припуски и режимы, соответствующие требованиям к точности.
Между черновым и чистовым этапами может выполняться получистовая обработка.
Такое разделение особенно важно для деталей сложной формы.
После интенсивного снятия металла возможно перераспределение внутренних напряжений и небольшое изменение геометрии заготовки.
Оставление припуска под последующий проход помогает обеспечить требуемую точность.
Основные операции фрезерования
Фрезерные станки позволяют выполнять широкий спектр технологических операций.
К наиболее распространенным относятся обработка плоскостей, изготовление уступов, выборка пазов, фрезерование карманов и контурная обработка.
На соответствующем оборудовании также выполняются сверление, зенкерование, растачивание и нарезание резьбы специальным инструментом.
При использовании делительных приспособлений возможна обработка отдельных элементов зубчатых колес и других периодических профилей.
Современные обрабатывающие центры способны объединять несколько операций в одном технологическом цикле.
Это позволяет сократить количество установок и уменьшить время перемещения детали между станками.
Однако универсальность операций ограничивается конструкцией оборудования, доступными инструментами и технологическими возможностями конкретной модели.
Режимы резания при фрезеровании
К основным параметрам процесса относятся скорость резания, частота вращения шпинделя, подача и глубина резания.
Скорость резания характеризует относительную скорость движения режущей кромки по отношению к материалу.
Частота вращения шпинделя обычно измеряется в оборотах в минуту.
Подача определяет скорость относительного перемещения инструмента и заготовки. Для фрезерования также используют понятие подачи на зуб.
Глубина резания показывает величину снимаемого слоя в соответствующем направлении.
Правильное сочетание параметров позволяет обеспечить необходимую производительность и приемлемый износ инструмента.
Рекомендации по режимам обычно приводятся производителями режущего инструмента с учетом конкретного материала и условий обработки.
При этом справочные значения нередко требуют корректировки после пробных проходов.
Обработка различных металлов
Разные металлы отличаются прочностью, твердостью, теплопроводностью, пластичностью и характером образования стружки.
При обработке конструкционной стали необходимо учитывать ее прочностные характеристики и состояние материала.
Нержавеющие стали некоторых групп склонны к упрочнению при деформации, поэтому требуют правильно подобранных режимов и геометрии режущего инструмента.
Алюминиевые сплавы часто допускают высокие скорости обработки, но могут создавать проблемы с налипанием материала на режущую кромку.
Чугун обладает собственными особенностями стружкообразования и может создавать значительное количество мелкой абразивной пыли.
Титановые сплавы требуют особого внимания к тепловым нагрузкам и состоянию инструмента.
Поэтому универсальный набор режимов для всех металлов практически невозможен.
Точность фрезерной обработки
Точность станка определяется способностью воспроизводить заданные перемещения и сохранять геометрию обработки под нагрузкой.
На результат влияют жесткость конструкции, состояние направляющих, точность приводов, температурные деформации и качество закрепления заготовки.
Даже современный станок с ЧПУ не гарантирует точности, если технологический процесс подготовлен неправильно.
Например, длинная тонкая фреза может отклоняться под действием силы резания.
Недостаточно жесткое закрепление детали также приводит к погрешностям.
Кроме того, нагрев шпинделя и других узлов способен вызывать изменение размеров.
Поэтому для ответственных деталей используются контрольные измерения, компенсации и технологические приемы, снижающие влияние деформаций.
Требуемая точность всегда должна соответствовать назначению детали.
Шероховатость обработанной поверхности
Помимо геометрических размеров, важной характеристикой является шероховатость поверхности.
Она отражает наличие микронеровностей, остающихся после обработки.
На шероховатость влияют подача, геометрия инструмента, состояние режущих кромок, вибрации и жесткость технологической системы.
При чистовом фрезеровании стремятся получить поверхность, соответствующую требованиям чертежа.
Однако минимальная шероховатость не всегда является обязательной.
Для некоторых сопрягаемых деталей поверхность должна обладать определенными характеристиками, связанными с удержанием смазки или особенностями контакта.
Поэтому параметры шероховатости выбираются конструктором с учетом назначения изделия.
Смазочно-охлаждающие жидкости
При фрезеровании выделяется тепло, а в зоне резания образуется металлическая стружка.
Смазочно-охлаждающие жидкости применяются для снижения трения, отвода тепла и удаления продуктов обработки.
В зависимости от технологии используются водосмешиваемые составы, масла и специальные жидкости.
При некоторых операциях применяется минимальная подача смазки либо обработка без жидкостного охлаждения.
Выбор зависит от материала, инструмента и рекомендаций производителя.
Неправильное использование охлаждения способно ухудшить условия работы режущей кромки.
Кроме того, необходимо контролировать состояние жидкости, ее концентрацию и чистоту.
Система подачи СОЖ требует регулярного обслуживания.
Закрепление заготовок
Надежное закрепление детали - обязательное условие безопасного и точного фрезерования.
Для этого применяются машинные тиски, прихваты, призмы, угольники, поворотные столы и специализированные приспособления.
Способ установки зависит от формы заготовки и расположения обрабатываемых поверхностей.
Особенно важно правильно выбирать технологические базы.
Если деталь переустанавливается несколько раз, ошибки базирования могут накапливаться.
Поэтому при разработке технологии стремятся уменьшить количество переустановок и обеспечить доступ инструмента к максимальному числу поверхностей.
При обработке тонкостенных деталей необходимо учитывать усилия зажима, поскольку чрезмерное давление может вызвать деформацию.
Программирование фрезерных станков с ЧПУ
Управляющие программы могут создаваться вручную или с помощью CAD/CAM-систем.
Ручное программирование подходит для сравнительно простых операций.
Для сложных пространственных деталей чаще применяются системы автоматизированной подготовки управляющих программ.
В CAD-среде создается геометрическая модель, а в CAM-системе выбираются инструменты, стратегии обработки и режимы.
После расчета траекторий формируется программа для конкретной системы ЧПУ.
Важную роль играет постпроцессор, преобразующий технологические данные в команды, понятные станку.
Перед обработкой желательно выполнить моделирование и проверку траекторий.
Это позволяет заранее обнаружить часть возможных столкновений и ошибок перемещения.
Автоматизация металлообработки
Современное фрезерное производство постепенно переходит от отдельных станков к автоматизированным технологическим комплексам.
Оборудование может оснащаться автоматической сменой инструмента, измерительными щупами, системами контроля состояния станка и устройствами загрузки заготовок.
На крупных предприятиях применяются роботизированные комплексы и гибкие производственные системы.
Автоматизация помогает уменьшать долю ручных операций и повышать повторяемость технологического процесса.
Однако ее эффективность зависит от организации производства.
Если детали постоянно меняются, а программы и оснастка требуют длительной подготовки, автоматизация не всегда обеспечивает ожидаемый экономический результат.
Поэтому внедрение дополнительных систем должно основываться на анализе производственной загрузки.
Техническое обслуживание станков
Фрезерное оборудование нуждается в регулярном техническом обслуживании.
Основные мероприятия включают проверку смазки направляющих, контроль состояния шпинделя, очистку рабочей зоны и обслуживание системы охлаждения.
Необходимо следить за состоянием защитных кожухов, крепежных элементов и электрических соединений.
На станках с ЧПУ дополнительно контролируются параметры приводов, датчиков и системы управления.
Периодически проводится проверка геометрической точности.
Накопление стружки, недостаточная смазка и эксплуатация с повышенными вибрациями способны ускорять износ оборудования.
Плановое обслуживание обычно обходится дешевле устранения последствий серьезной поломки.
Безопасность при фрезеровании металла
Работа на фрезерном станке связана с движущимися механизмами, острым инструментом, горячей стружкой и значительными силами резания.
Перед запуском необходимо проверить закрепление заготовки и инструмента.
Недопустимо касаться вращающейся фрезы или пытаться удалять стружку руками во время работы.
Для очистки используются предназначенные для этого приспособления после безопасной остановки оборудования.
Оператор должен применять предусмотренные средства защиты глаз и соблюдать требования инструкции по эксплуатации.
Свободная одежда, украшения и другие предметы, которые могут быть захвачены вращающимися частями, создают дополнительную опасность.
На станках с ЧПУ важно контролировать состояние защитных ограждений и блокировок.
Даже полностью автоматический цикл требует соблюдения правил безопасной эксплуатации.
Как выбрать фрезерный станок по металлу
Выбор оборудования начинается с определения производственных задач.
Необходимо учитывать максимальные размеры и массу заготовок, обрабатываемые материалы, требуемую точность и предполагаемый объем выпуска.
Для единичного и ремонтного производства может быть достаточно универсального станка.
Для серийного изготовления сложных деталей часто целесообразно рассматривать оборудование с ЧПУ.
Следующий критерий - рабочие перемещения по осям.
Они должны обеспечивать обработку деталей с учетом размеров оснастки и инструмента.
Также оцениваются мощность шпинделя, диапазон оборотов, жесткость конструкции и возможности установки дополнительного оборудования.
Для автоматизированных моделей важны система управления, доступность сервисного обслуживания и совместимость с программным обеспечением предприятия.
Экономическая эффективность оборудования
Стоимость приобретения - лишь одна из составляющих расходов на фрезерный станок.
При расчете общей стоимости владения необходимо учитывать монтаж, наладку, инструмент, оснастку, электроэнергию и техническое обслуживание.
Отдельное значение имеет квалификация персонала.
Станок с ЧПУ может обеспечивать высокую производительность, но требует подготовки управляющих программ и грамотной наладки.
Важным показателем является фактическая загрузка оборудования.
Дорогостоящий обрабатывающий центр, который используется несколько часов в неделю, не всегда экономически оправдан.
С другой стороны, недостаточно производительный станок может стать ограничением всего производственного процесса.
Поэтому экономическую эффективность оценивают с учетом стоимости машино-часа, времени переналадки, расхода инструмента и доли годных деталей.
Фрезерные станки в различных отраслях
Фрезерование применяется практически во всех отраслях, где требуется изготовление металлических деталей с заданной геометрией.
В машиностроении таким способом производят корпуса, кронштейны, плиты, фланцы и элементы механизмов.
В приборостроении обрабатывают небольшие точные детали и компоненты оборудования.
В автомобильной промышленности фрезерные операции используются при изготовлении деталей двигателей, трансмиссий, технологической оснастки и пресс-форм.
В энергетическом машиностроении обрабатываются крупные корпусные элементы и детали сложной формы.
В ремонтных мастерских фрезерные станки позволяют восстанавливать посадочные поверхности, изготавливать заменяемые компоненты и выполнять доработку существующих изделий.
Широта применения объясняется универсальностью самого процесса резания.
Перспективы развития фрезерного оборудования
Развитие металлообрабатывающих технологий связано с повышением точности, производительности и степени автоматизации.
Современные станки получают более совершенные системы управления, датчики контроля состояния и средства диагностики.
Расширяется применение цифровых моделей производственных процессов.
Технолог может заранее проверить последовательность операций, оценить возможные столкновения и рассчитать предполагаемое время обработки.
Развиваются методы адаптивного управления, при которых параметры работы корректируются с учетом фактических условий резания.
Одновременно совершенствуются инструментальные материалы и покрытия, позволяющие увеличивать стойкость фрез.
Однако даже при высоком уровне автоматизации сохраняется значение правильной технологической подготовки.
Качество готовой детали зависит от всей системы: оборудования, инструмента, заготовки, программы и условий обработки.
Заключение
Фрезерный станок по металлу является универсальным оборудованием для механической обработки заготовок с помощью вращающегося режущего инструмента. Он позволяет получать плоские и фасонные поверхности, пазы, уступы, карманы и сложные пространственные элементы.
В зависимости от производственных задач используются вертикальные, горизонтальные, универсальные, портальные и другие конструкции станков. Особое место занимают модели с числовым программным управлением, позволяющие автоматизировать обработку и обеспечивать повторяемость технологических операций.
При выборе оборудования необходимо учитывать размеры деталей, свойства материалов, требования к точности, характер производства и доступные возможности обслуживания. Не менее важны характеристики шпинделя, жесткость конструкции, рабочие перемещения и совместимость с необходимым инструментом.
Эффективность фрезерования определяется не только техническими характеристиками станка. Существенное влияние оказывают режимы резания, правильность закрепления заготовки, выбор фрез, использование охлаждения и квалификация специалистов.
Современные технологии ЧПУ, автоматизированного программирования и контроля постепенно расширяют возможности металлообработки. Однако основой стабильного результата остается грамотно организованный технологический процесс.
Таким образом, фрезерный станок по металлу следует рассматривать как важный элемент производственной системы, от которого зависят точность изготовления, качество поверхности, производительность и себестоимость деталей. Рациональный подбор оборудования и соблюдение правил эксплуатации позволяют использовать его возможности в единичном, мелкосерийном и массовом производстве.